

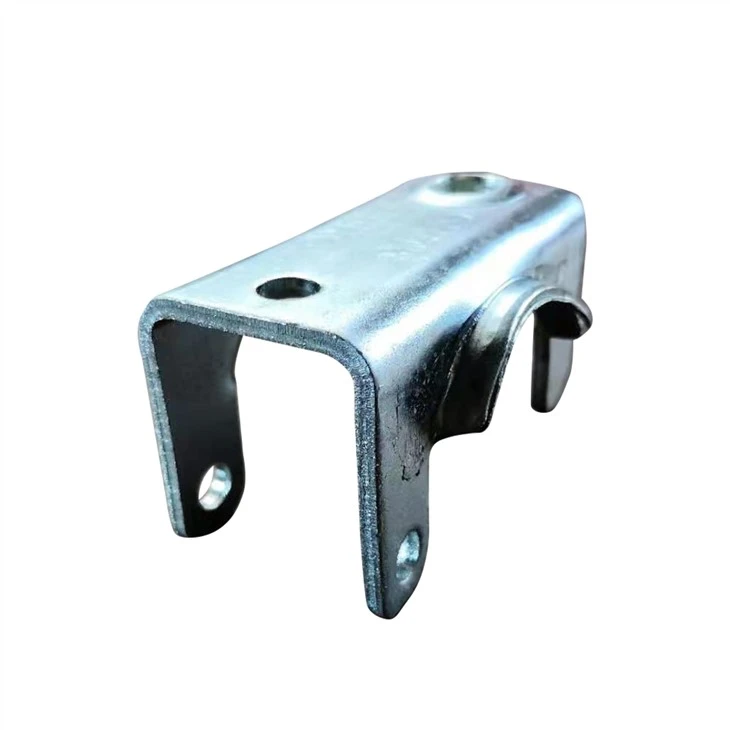


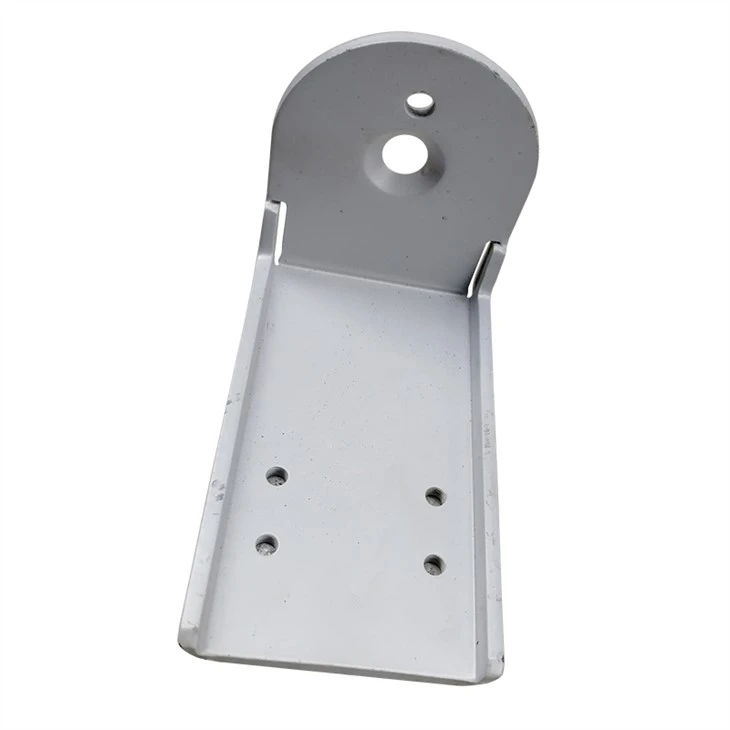
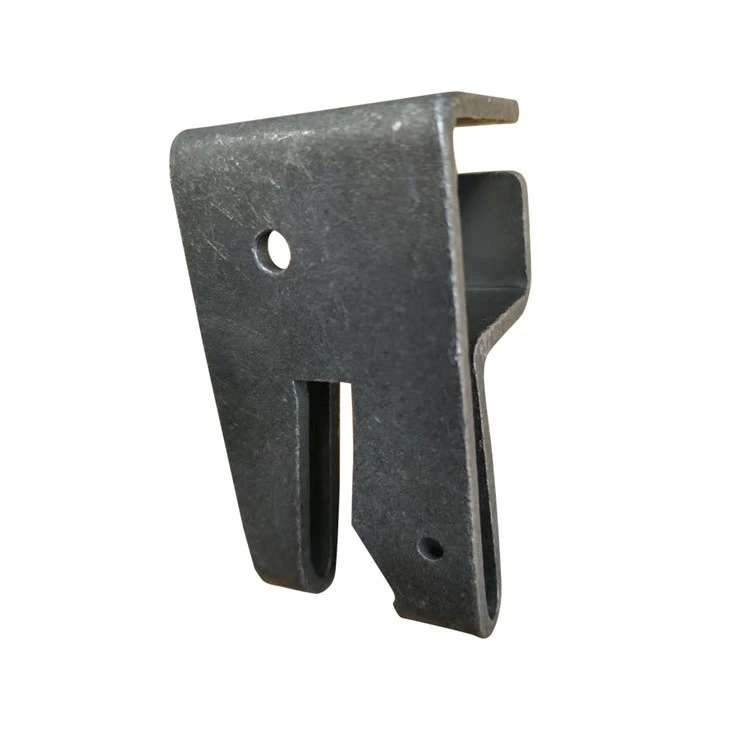


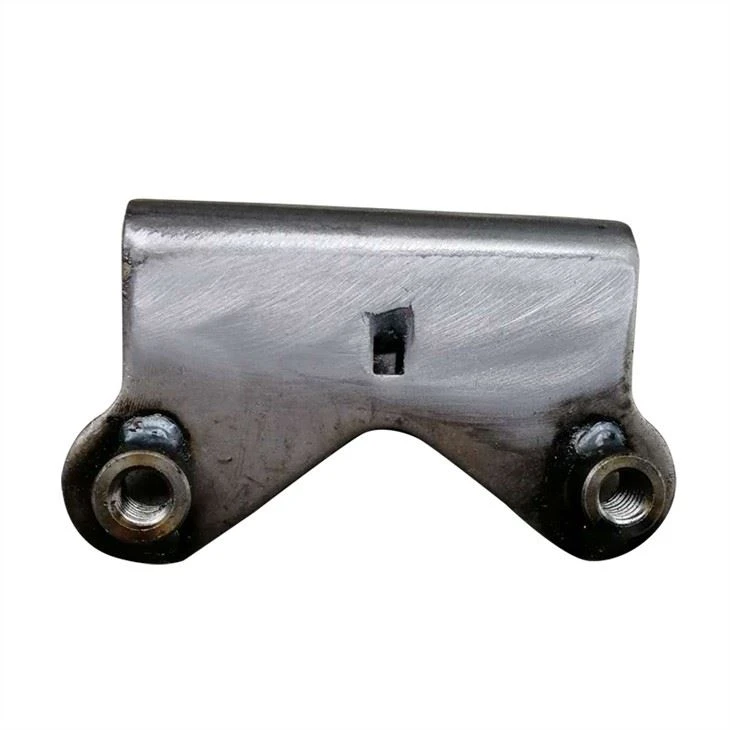


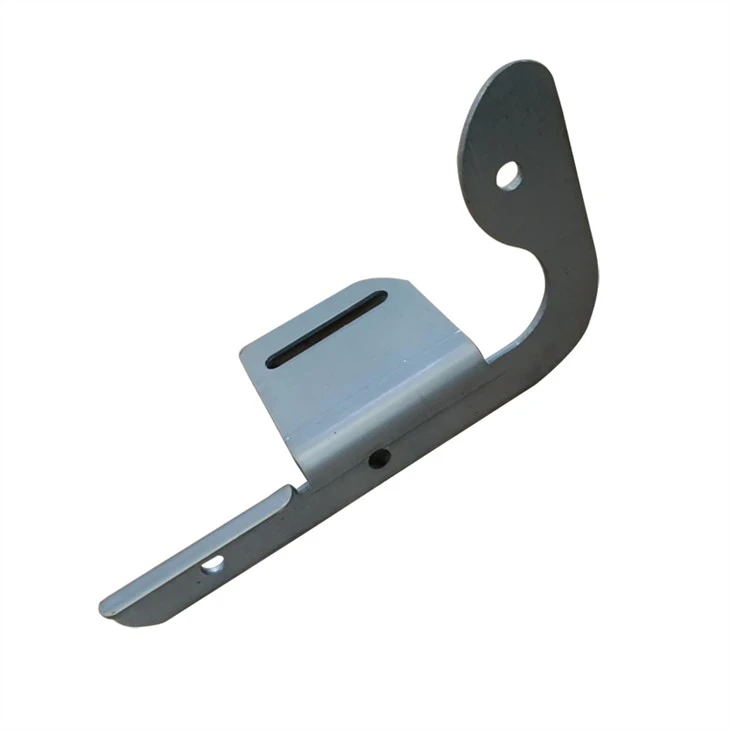
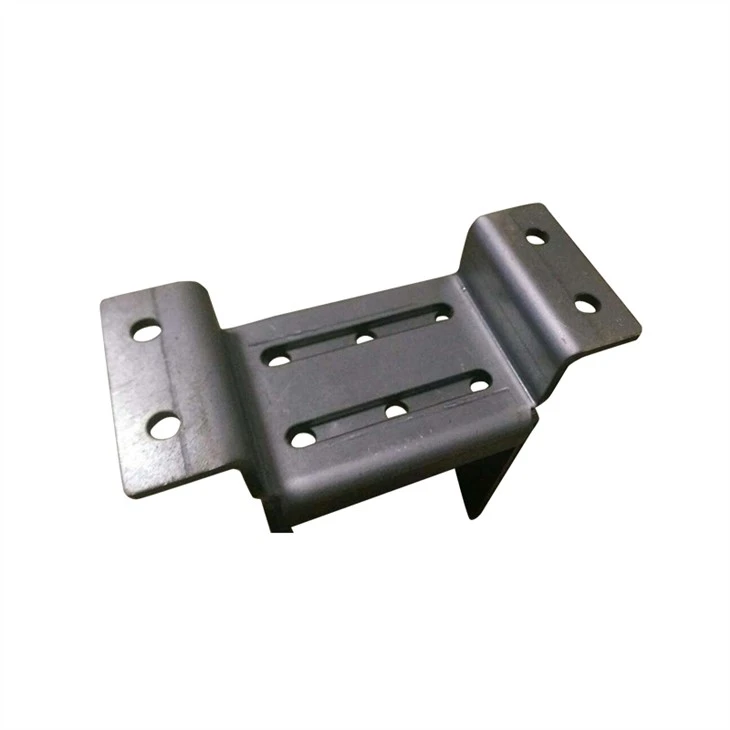
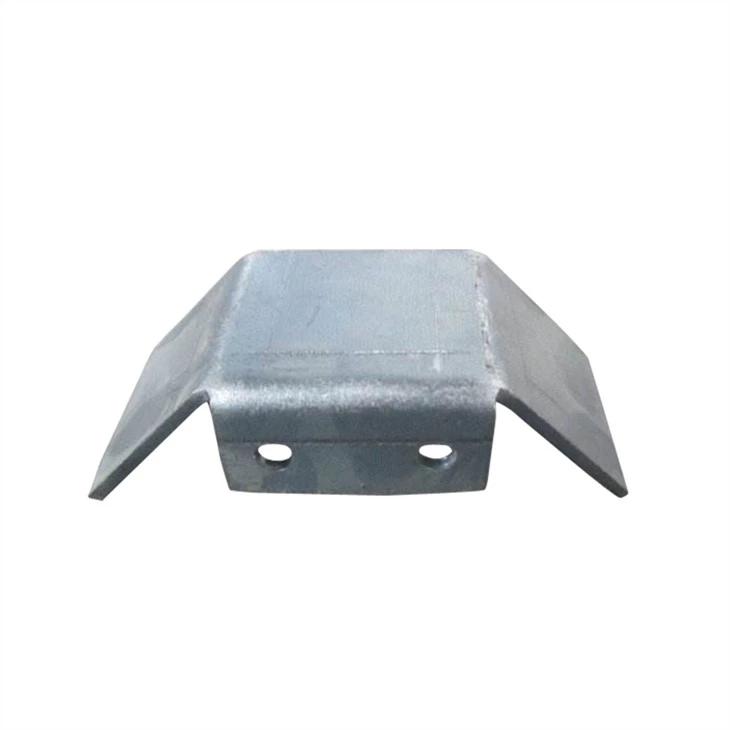
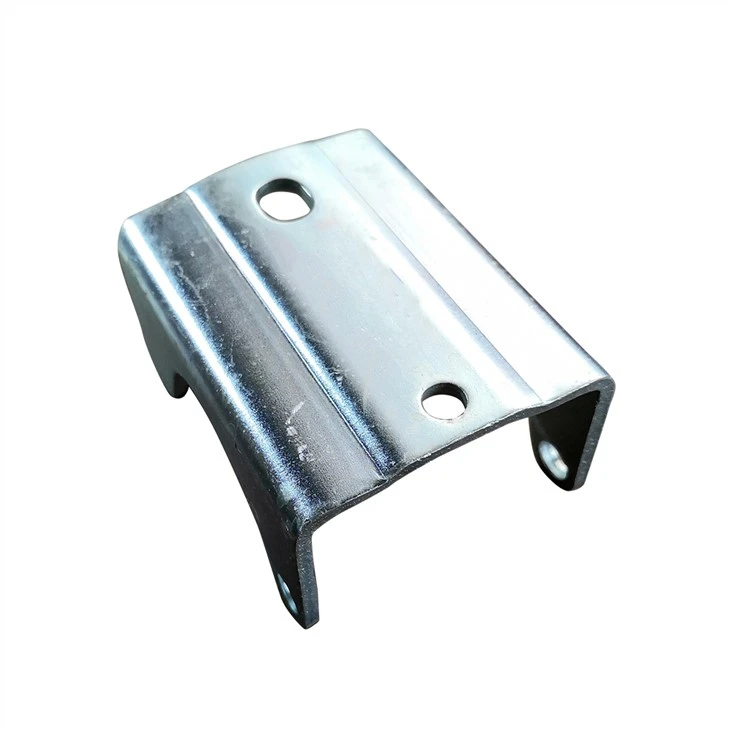
Các bộ phận dập thường được làm bằng các vật liệu kim loại phổ biến khác nhau như đồng, nhôm, thép không gỉ, thép nhẹ như cuộn cán nóng hoặc cuộn cán nguội, và quá trình dập các bộ phận, được gọi là dập, còn được gọi là ép, là quá trình đặt tấm phẳng kim loại ở dạng trống hoặc dạng cuộn thành một máy dập trong đó dụng cụ và bề mặt khuôn tạo thành kim loại thành hình lưới. Dập kim loại tấm là áp lực bên ngoài lên các vật liệu khác nhau như tấm kim loại, ống kim loại, thanh kim loại thông qua máy ép thủy lực hoặc cơ khí bằng khuôn dập, để làm biến dạng và tách vật liệu kim loại, đồng thời thu được cấu trúc thiết kế sản phẩm phù hợp với khoang khuôn. Quy trình sản xuất dập bao gồm nhiều quy trình sản xuất tạo hình kim loại tấm, chẳng hạn như đục lỗ bằng máy ép hoặc máy dập, tạo phôi, dập nổi, uốn, tạo mép và đúc. Quá trình dập này có thể là một hoạt động một giai đoạn trong đó mỗi hành trình của máy ép tạo ra hình dạng mong muốn trên bộ phận kim loại tấm hoặc có thể xảy ra qua một loạt các giai đoạn và một số giải pháp dập khác nhau như dập khuôn liên tục, dập khuôn chuyển tiếp, dập bốn mặt trượt là các tùy chọn dập phổ biến nhất được hầu hết các nhà sản xuất bộ phận dập áp dụng. Fabmann không chỉ cung cấp các bộ phận dập kim loại mà còn cung cấp toàn diệnxử lý bề mặt kim loại, vì vậy chúng tôi có thể trở thành một công ty dịch vụ một cửa thực sự để dán tem cho người mua phụ tùng và dán tem cho nhà nhập khẩu phụ tùng.
| Quy trình bộ phận dập |
Dập kim loại, còn được gọi là ép, là một quy trình sản xuất tốc độ cao với chi phí thấp, có thể tạo ra một khối lượng lớn các bộ phận kim loại giống hệt nhau và giải pháp chế tạo dập này phù hợp cho cả quá trình sản xuất ngắn hạn hoặc dài hạn. Khi lựa chọn quy trình dập kim loại, công ty phụ tùng dập phải luôn xem xét:
√Quá trình dập sẽ ảnh hưởng như thế nào đến chức năng của thiết kế
√ Yêu cầu kỹ thuật cụ thể của thiết kế
√ Thời gian sản xuất và hiệu quả chi phí
√ tùy chọn công cụ
Quá trình dập chủ yếu bao gồm:
√ Đột dập và tẩy trống, sử dụng khuôn để cắt vật liệu thành các dạng cụ thể
√ Dập nổi, tạo tạo thiết kế nhô lên hoặc lõm vào trong tấm kim loại
√ Tạo hình, nhấn đầu đột để xuyên qua kim loại và tạo ra các đường uốn chính xác và có thể lặp lại
√ Đang vẽ, một cú đấm ép một phần kim loại xuyên qua khuôn để tạo hình cho tấm kim loại. Khi độ sâu của bản vẽ làlớn hơnhơn mở, nó được gọi là rút sâu.
√ Uốn, tạo hình kim loại thành các hình dạng mong muốn như hình chữ L, V, U
√ mặt bích
| Các khuyết tật phổ biến của dập kim loại tấm là gì? |
Các bộ phận phức tạp thường yêu cầu thực hiện một loạt các bước khác nhau và các bộ phận đơn giản có thể yêu cầu một hoặc hai bước dập. Bất kể các bộ phận dập phức tạp hay đơn giản, chúng hầu như đều có nguy cơ bị lỗi dập giống nhau.
√ Hình dạng trống không chính xác
√ Quá trình làm mỏng và làm dày tấm kim loại trong quá trình tạo hình
√ Các khuyết tật về hình thức như rơi vào, đánh dấu đường và nếp nhăn, lực kết dính có thể không chính xác và nó xảy ra khiquá trình dập tạo ra các biến dạng nén đẩy vật liệu lại với nhau, làm cho vật liệu chồng lên nhau.
√ Các khuyết tật bề mặt như cổ và vết nứt, nó xảy ra do vật liệu đã chảy ra và sau đó kéo dài ra khỏi bề mặt của nó.độ bền kéo cuối cùng, và nó cũng bị ảnh hưởng bởi hướng của các biến dạng trong tấm kim loại được tạo hình.
√ Springback, thường được gây ra bởi vùng đàn hồi của đường cong ứng suất-biến dạng của vật liệu nhất định.
√ Giải pháp phổ biến nhất để giải quyết vấn đề này là uốn cong quá mức để bù lại ảnh hưởng của lò xo.
| Các yếu tố ảnh hưởng đến chất lượng dập kim loại là gì? |
√ Các biến áp, chốt đệm và giá đỡ trống được thiết kế phù hợp và tấm kim loại chảy vào với sự kiểm soát phù hợp.
√ Có thể sử dụng các biến công cụ, miếng đệm gắn trên giá đỡ trống để kiểm soát dòng kim loại tấm.
√ Bôi trơn, dòng kim loại tấm trong quá trình tạo hình và kéo phụ thuộc vào chất bôi trơn ảnh hưởng đến ma sátlực tại giao diện dụng cụ trống, thiếu chất bôi trơn hoặc sử dụng chất bôi trơn không đúng cách sẽ gây ra các khuyết tật trên bề mặt.
√ Vật liệu kim loại tấm, cường độ năng suất, độ bền kéo, độ giãn dài đồng đều và độ giãn dài tổng của vật liệu thôđóng vai trò quan trọng trong việc tạo hình kim loại.
√ Độ dày tấm kim loại, cần phải tính toán cơ bản để kiểm tra xem máy dập có khả năng tạo rachế tạo dập mịn trên vật liệu này.
| Ứng dụng công nghiệp của các bộ phận dập kim loại |
Fabmann là nhà sản xuất phụ tùng dập chuyên nghiệp và chúng tôi có thiết bị sản xuất nội bộ để cắt kim loại, tạo hình kim loại và chế tạo dụng cụ, đồng thời các kỹ sư giàu kinh nghiệm của chúng tôi sẽ chọn cách sản xuất tiết kiệm nhất để tránh chi phí dụng cụ không cần thiết. Tất cả dụng cụ của chúng tôi đều được thiết kế và sản xuất trong nhà, và kỹ sư của chúng tôi sẽ kiểm tra tất cả dụng cụ trong quá trình sản xuất chạy thử nghiệm trước khi bắt đầu sản xuất hàng loạt.
Thêm vào đó, Fabmann cung cấp dịch vụ xử lý bề mặt kim loại toàn diện như phun cát, sơn tĩnh điện, mạ kẽm, mạ kẽm nhúng nóng, cạo lớp vỏ và sơn, đồng thời kiến thức của chúng tôi về xử lý bề mặt sẽ cung cấp cho người mua các bộ phận khuôn dập lớp bảo vệ chống ăn mòn tốt nhất. Các bộ phận dập kim loại tùy chỉnh của chúng tôi phục vụ các ngành công nghiệp khác nhau:
√ chế biến thực phẩm
√ Nông nghiệp
√ Nông nghiệp
√ Hàng hải
√ Xử lý nước
√ Sự thi công
√ cơ sở hạ tầng
√ Đường hầm & Khai thác mỏ
√ viễn thông
√ Nuôi trồng thủy sản
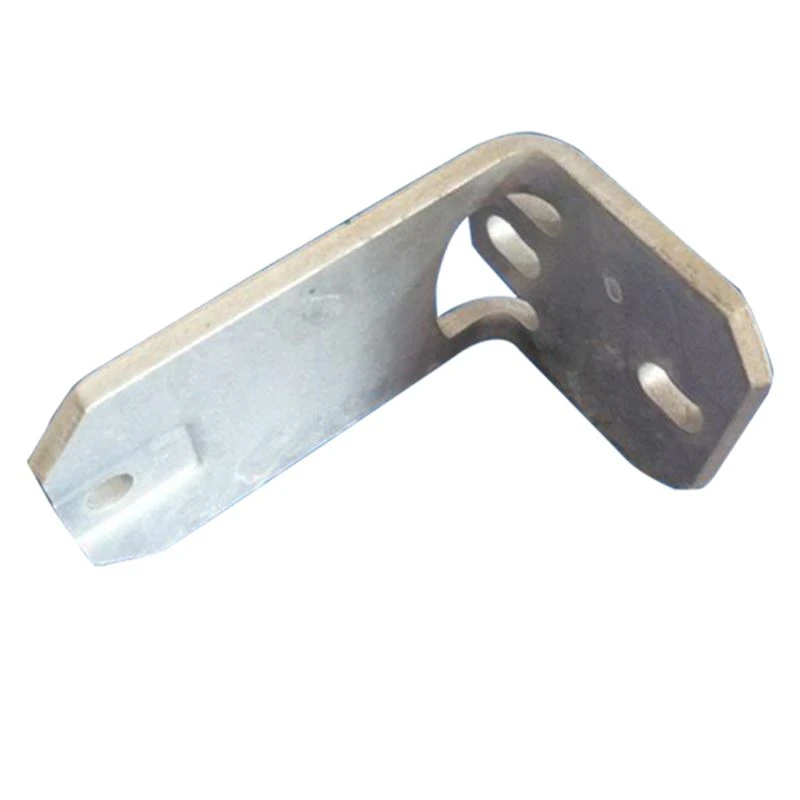
Bộ phận dập tùy chỉnh

Bộ phận dập kim loại

Bộ phận dập kim loại tùy chỉnh
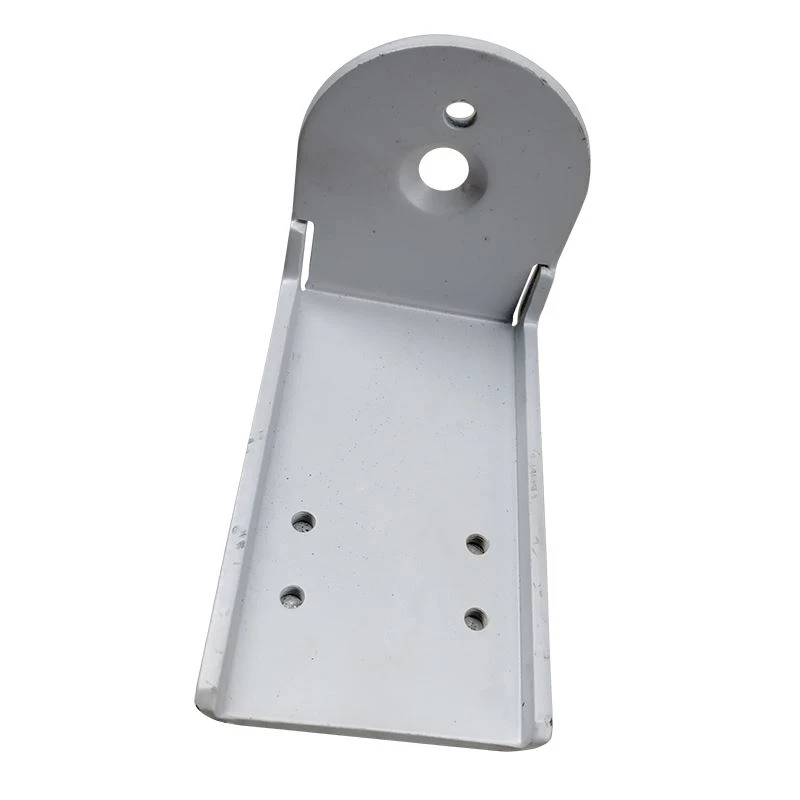
Bộ phận dập bột tráng

Bộ phận dập Sheradized
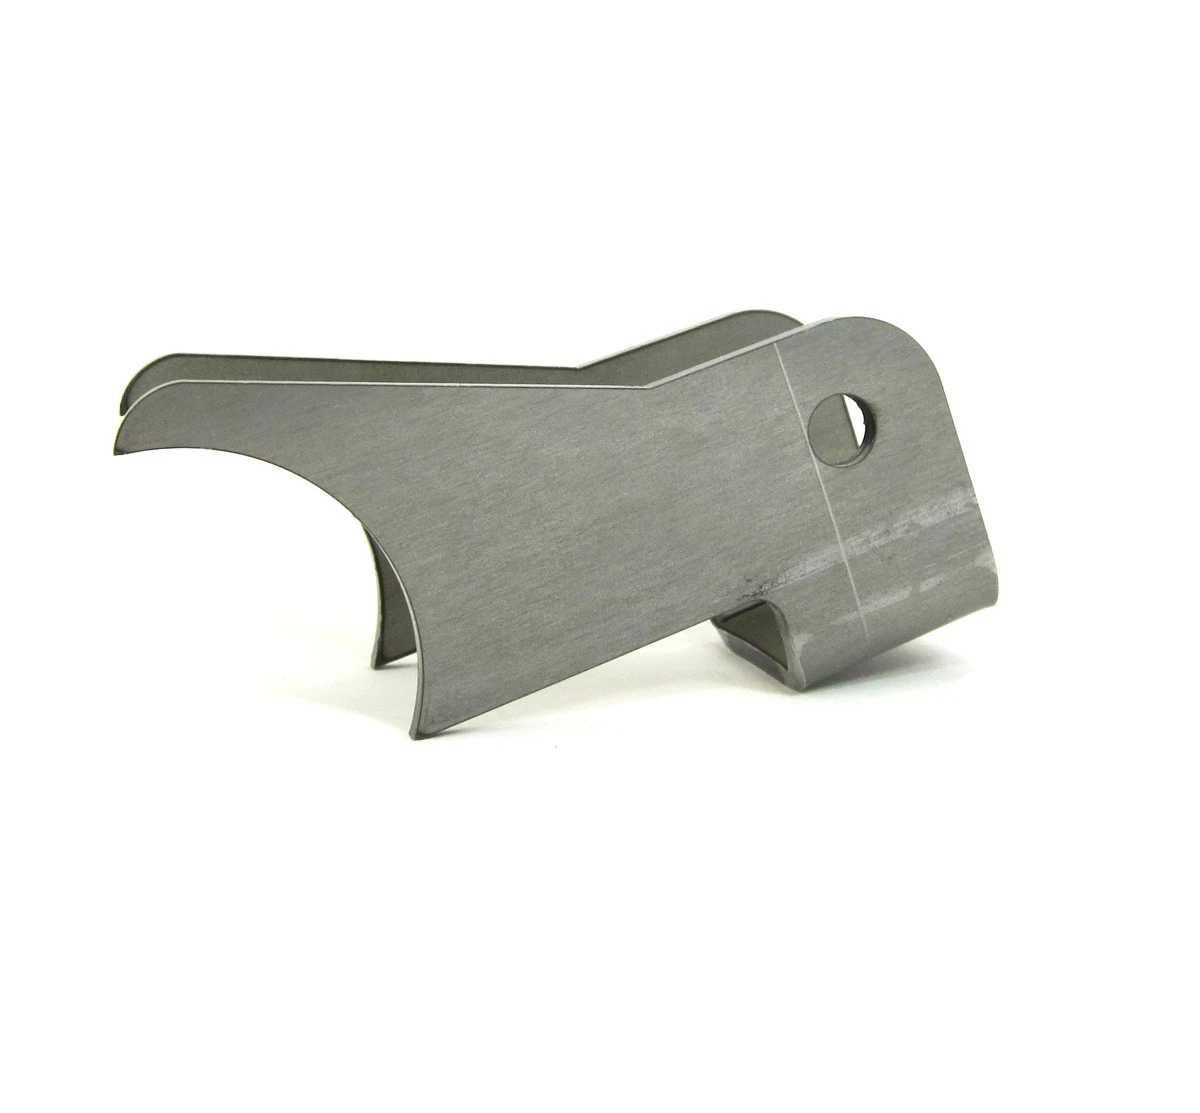
Bộ phận dập thép không gỉ
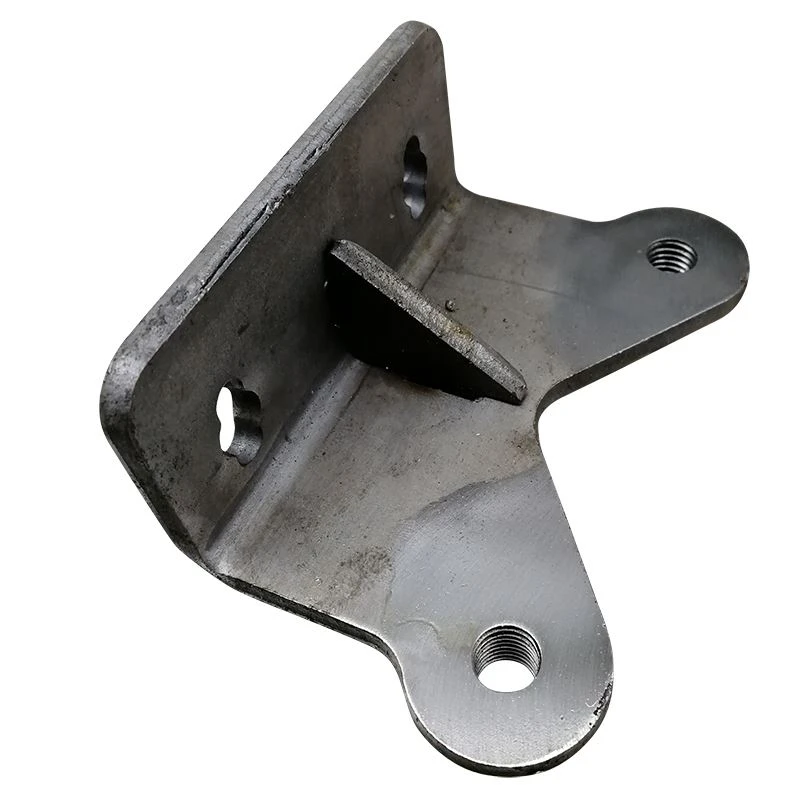
Bộ phận dập bằng ren
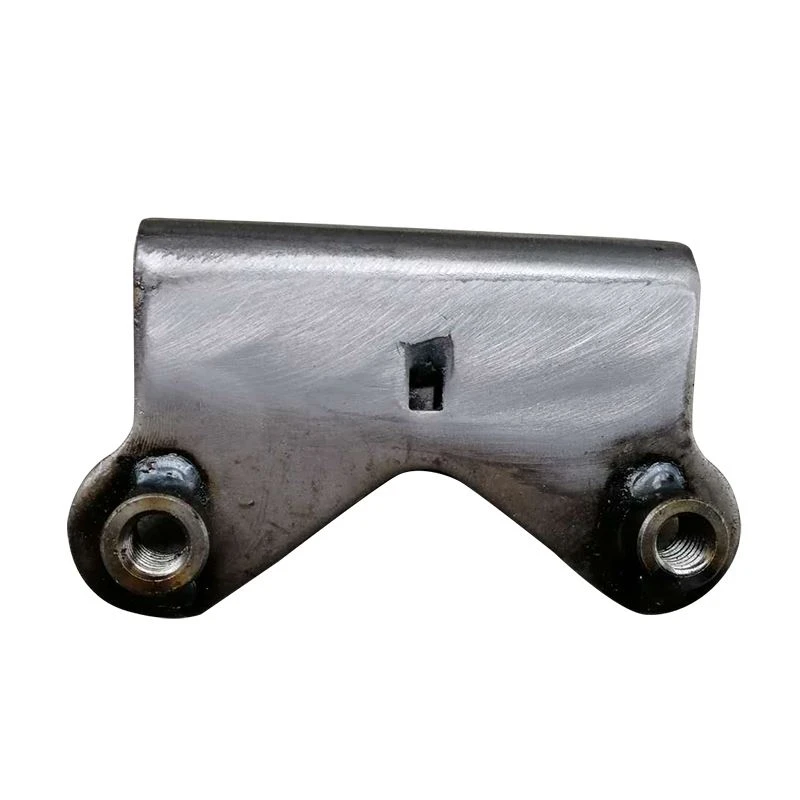
Bộ phận dập bằng đai ốc hàn
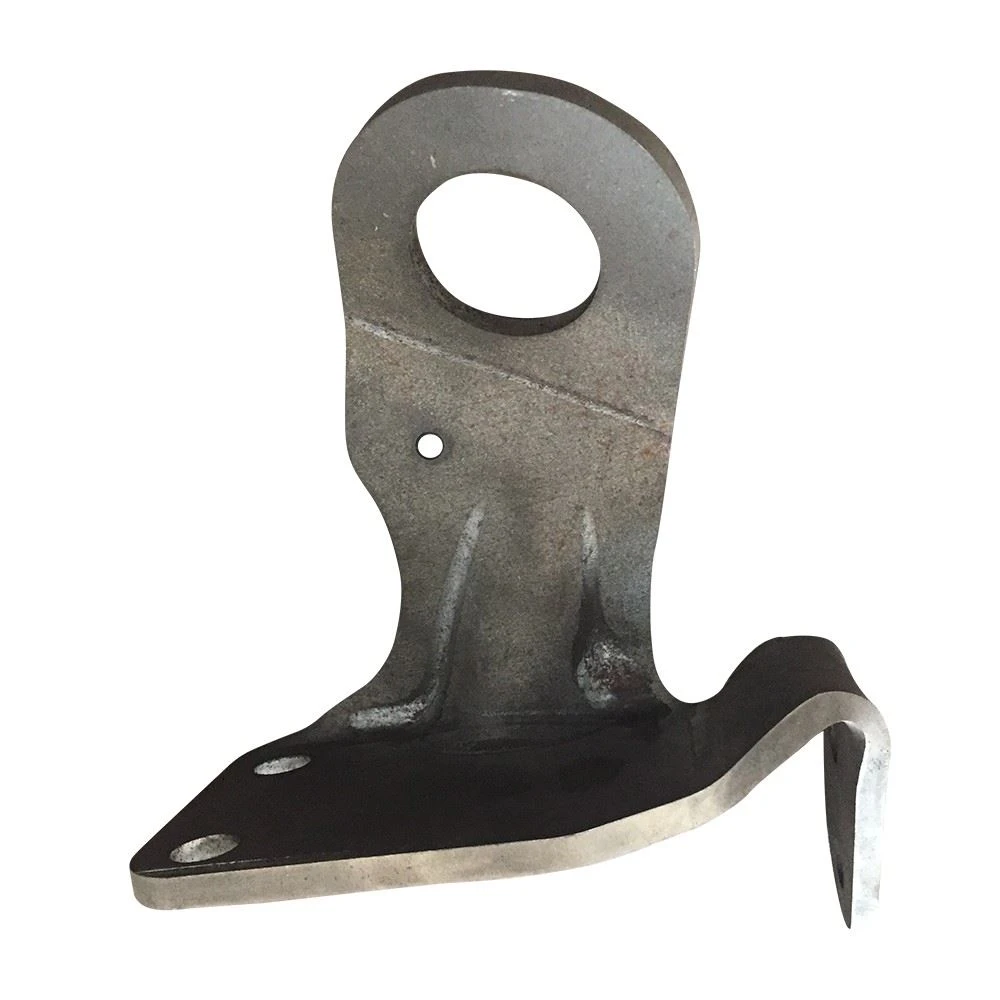
Bộ phận dập phần cứng

Bộ phận dập kim loại chính xác
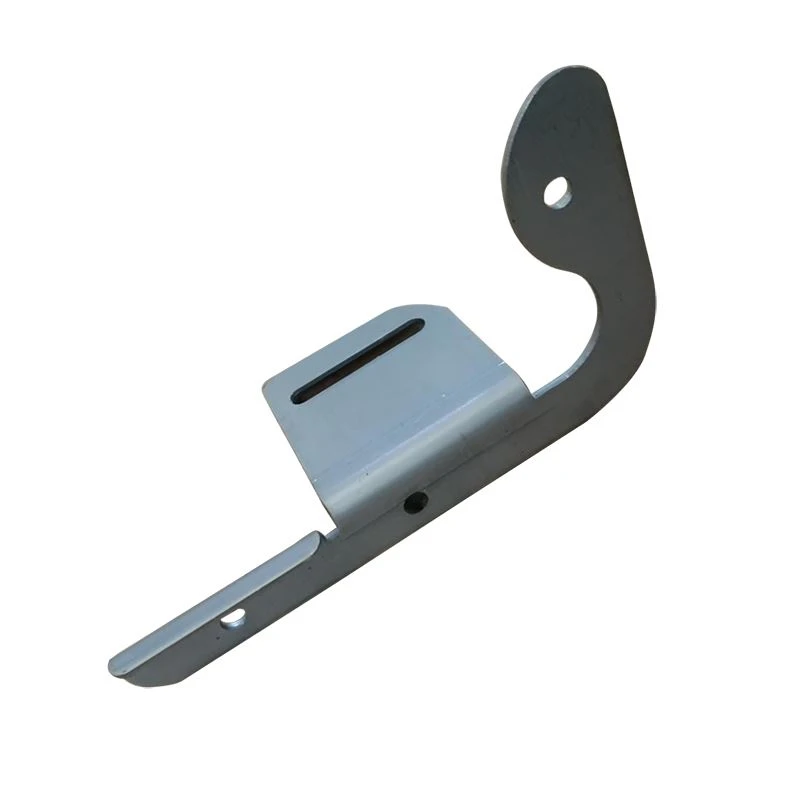
Bộ phận dập tấm kim loại

Bộ phận thép dập

Bộ phận dập khuôn

Bộ phận dập mạ kẽm

Bộ phận dập kim loại mạ kẽm
Bộ phận dập: Hướng dẫn mua hoàn chỉnh
✔ Những yếu tố nào được xem xét bởi người mua và nhà nhập khẩu phụ tùng dán tem?
✔ Fabmann có thể cung cấp phương pháp xử lý bề mặt kim loại nào cho các bộ phận dập kim loại?
✔ Tại sao chất bôi trơn lại quan trọng đối với hoạt động dập?
✔ Điều gì gây ra vấn đề chất lượng hình thành trong dập kim loại?
✔ Làm thế nào để kiểm tra và làm sạch khuôn dập trước khi bảo trì?
✔ Công suất của máy ép cơ khí và máy ép thủy lực của Fabmann là gì?
Các vật liệu bộ phận dập phổ biến là gì?
Các kim loại màu phổ biến là nhôm, đồng thau, đồng và đồng, và nhôm là kim loại rất phổ biến cho các ứng dụng do độ bền, trọng lượng, đặc tính chống ăn mòn và giá cả của nó. Các kim loại đen phổ biến bao gồm thép cán nguội, thép cán nóng, thép mạ kẽm, thép không gỉ và hợp kim thép. Fabmann chủ yếu sử dụng thép nhẹ, nhôm, thép không gỉ để chế tạo tất cả các loại bộ phận kim loại chính xác, bộ phận dập bằng thép không gỉ, bộ phận dập kim loại tấm, bộ phận thép dập, bộ phận khuôn dập, bộ phận gia công dập và dập các bộ phận nhỏ với xử lý bề mặt kim loại khác nhau như mạ kẽm, sơn tĩnh điện, mạ kẽm và mạ kẽm nhúng nóng.
Những yếu tố nào được xem xét bởi người mua và nhà nhập khẩu phụ tùng dán tem?
Nhà nhập khẩu hoặc người mua phụ tùng dập kim loại cần xem xét các yếu tố sau:
✔ Tính chất cơ học của tấm kim loại
✔ Ứng dụng của các bộ phận dập kim loại
✔ Nhu cầu thị trường hoặc tiềm năng thị trường, nó có tác động trực tiếp đến các nhà sản xuất khuôn dập các bộ phận kim loại, những người cần xử lý năng lực sản xuất tăng lên cũng như ứng phó với các tình huống khẩn cấp, chẳng hạn như các đơn đặt hàng nhạy cảm về thời gian, điều quan trọng đối với doanh nghiệp của bạn.
✔ Khả năng cung cấp dịch vụ thứ cấp của nhà cung cấp bộ phận dập và bạn cần biết các dịch vụ thứ cấp của nhà sản xuất và cách chúng liên quan đến dự án của bạn. Các dịch vụ phụ như mài bavia, xử lý nhiệt, khả năng xử lý bề mặt kim loại và dịch vụ lắp ráp có thể tiết kiệm thời gian và tiền bạc của bạn.
✔ Tính linh hoạt với số lượng, một nhà sản xuất dập kim loại tốt sẽ có thể cung cấp tính linh hoạt chẳng hạn như sắp xếp nguồn cung cấp sáng tạo, đáp ứng các biến động về nhu cầu và khả năng làm việc với bạn để giải quyết các vấn đề hoặc thay đổi từ nguyên mẫu sang sản xuất.
✔ Chất lượng ổn định và đây là một quan điểm quan trọng đối với những người mua bộ phận dập có kế hoạch tìm nguồn các bộ phận dập tùy chỉnh.
Fabmann có thể cung cấp phương pháp xử lý bề mặt kim loại nào cho các bộ phận dập kim loại?
Fabmann cung cấp các phương pháp xử lý bề mặt kim loại toàn diện bao gồm:
✔ mạ kẽm
✔ Bức vẽ
✔ mạ kẽm
✔ Anốt hóa
Những lợi ích của quá trình dập các bộ phận là gì?
Có khá ít ưu điểm rõ ràng của quy trình dập kim loại như sau:
✔ Tốc độ sản xuất cao, nó có thể xử lý nhiều bộ phận và có thể thực hiện nhiều hơn một hoạt động cắt và tạo hình trong một lần hành trình, giúp rút ngắn thời gian sản xuất.
✔ Độ lặp lại cao với độ chính xác, nhà sản xuất các bộ phận dập kim loại có thể sản xuất các bộ phận có độ đồng nhất cao về kích thước và chất lượng bề mặt, đồng thời giải pháp sản xuất này cũng có thể tạo các vết cắt và tạo hình với độ chính xác về kích thước cho các bộ phận dập phức tạp.
✔ Chi phí nhân công thấp, do đặc tính tự động hóa hoàn toàn nên quy trình sản xuất này chỉ cần sự can thiệp tối thiểu của công nhân điều khiển máy.
✔ Chi phí bảo trì thấp, khuôn dập kim loại dễ dàng bảo trì trong suốt thời gian sử dụng.
Những nhược điểm của hoạt động dập là gì?
Có một vài nhược điểm của hoạt động dập như sau:
✔ Chi phí đầu tư cao, bắt đầu hoạt động dập kim loại có thể là một thách thức vì bạn cần một nhóm các nhà thiết kế và chế tạo tạo ra khuôn mẫu dựa trên thiết kế ý tưởng của bộ phận sẽ được sản xuất. Hơn nữa, bắt buộc phải chạy thử sản xuất để xác minh công cụ dập trước khi bắt đầu sản xuất hàng loạt.
✔ Dụng cụ đắt tiền, dụng cụ được làm bằng vật liệu cứng và bền để tạo ra hình dạng hoặc vết cắt mịn và chính xác và quá trình chế tạo của nó có thể tốn kém. Tuy nhiên, khuôn dập kim loại có thể sản xuất hàng nghìn bộ phận trước khi bị mòn và cần thay thế.
✔ Khó thực hiện các thay đổi trên khuôn dụng cụ, tùy chỉnh các bộ phận cụ thể hoặc thay đổi thiết kế của các bộ phận được sản xuất đòi hỏi phải sửa đổi khuôn từ dụng cụ ban đầu, điều này có thể có nghĩa là làm lại một dụng cụ khuôn dập mới.
Các tính năng của quá trình dập
Nói chung, dập kim loại tùy chỉnh là một hoạt động đơn giản có thể thực hiện cắt và tạo hình kim loại với hiệu quả cao, đồng thời nó cũng có thể xử lý đồng thời nhiều bộ phận chỉ bằng một lần nhấn. Lực tác dụng của máy ép mang lại sự thay đổi kích thước cho tấm kim loại. Quá trình dập các bộ phận được phân loại dựa trên cấu hình và trình tự của công cụ cần thiết để sản xuất bộ phận. Tùy thuộc vào độ phức tạp và khối lượng của các bộ phận dập, có các giải pháp dập khác nhau như dập khuôn, dập hỗn hợp, dập khuôn chuyển giao và hoạt động dập bốn thanh trượt có sẵn cho người mua bộ phận dập.Cắt kim loạiVàkim loại hình thànhlà hai hoạt động chế tạo kim loại cơ bản, và độ dẻo và tính dễ uốn là các đặc tính cơ học của kim loại có tác động trực tiếp đến hoạt động chế tạo kim loại. Những lợi ích chính của dập kim loại là tốc độ sản xuất cao, độ lặp lại cao với độ chính xác, chi phí lao động và bảo trì thấp.
Các loại khuôn của hoạt động dập là gì?
Khuôn dập được phân loại dựa trên cấu hình trạm và các hoạt động mà chúng có thể thực hiện, và các loại chính là:
✔ Khuôn đơn giản
✔ Hợp chất chết
✔ Kết hợp chết
✔ chết lũy tiến
✔ Chuyển chết.
Nếu bạn cần một nhà cung cấp bộ phận kim loại tùy chỉnh đáng tin cậy, bạn luôn có thể chuyển sang Fabmann, nhà sản xuất bộ phận dập kim loại ở Trung Quốc, vì chúng tôi có một nhóm các kỹ sư sản xuất và dụng cụ có kinh nghiệm, những người có thể thiết kế khuôn dập kinh tế và sử dụng quy trình dập kinh tế nhất cho bạn.
Hoạt động dập kim loại là gì?
Dập kim loại, còn được gọi là ép, là một quy trình sản xuất tốc độ cao chi phí thấp có thể tạo ra một khối lượng lớn các bộ phận dập phần cứng giống hệt nhau và nó phù hợp cho cả quá trình sản xuất ngắn hạn hoặc dài hạn. Quy trình sản xuất khuôn dập kim loại có thể bao gồm một hoặc nhiều chuỗi quy trình hoặc kỹ thuật cụ thể hơn dưới đây:
✔ Làm trống, đây là bước đầu tiên của quy trình dập nhằm cắt tấm hoặc cuộn kim loại lớn hơn thành các mảnh nhỏ hơn, dễ quản lý hơn. Việc tạo phôi thường được thực hiện khi một miếng kim loại đã được đóng dấu sẽ được kéo hoặc tạo hình.
✔ Đục lỗ có thể được thực hiện đồng thời với đột lỗ và đục lỗ các hình dạng cần thiết ra khỏi tấm kim loại. Nó được sử dụng để tạo các khe, lỗ hoặc các phần cắt khác.
✔ Vẽ, là ép một phần kim loại qua khuôn, tạo ra hình dạng ban đầu của bộ phận. Khi độ sâu của bộ phận nhỏ hơn lỗ chính, nó được coi là bản vẽ nông; những phần có chiều sâu lớn hơn lỗ mở là vẽ sâu.
✔ Uốn, là đặt phôi lên một khuôn được thiết kế đặc biệt và một thanh ram đẩy vào kim loại, tạo ra độ uốn cần thiết. Việc uốn được thực hiện sau khi vẽ, vì việc cố gắng đục lỗ vào một miếng kim loại đã bị uốn cong sẽ khiến toàn bộ phần đó bị biến dạng.
✔ Uốn không khí, là uốn thành khuôn bằng một cú đấm, thường có hình chữ V. Khoảng cách giữa chày và cối lớn hơn độ dày kim loại, dẫn đến chỗ uốn hơi giãn ra khi chi tiết được nhả ra.
✔ Tạo đáy và tạo hình, hai quy trình uốn này tương tự như uốn bằng không khí, nhưng sử dụng áp suất gấp từ hai đến ba mươi lần và vật liệu được ép hoàn toàn vào khuôn ép chặt, dẫn đến uốn lâu hơn.
✔ Tạo hình, một quy trình uốn tương tự như uốn, tạo đáy và tạo hình. Nó tạo ra các bộ phận có nhiều chỗ uốn, chẳng hạn như uốn chữ U hoặc uốn chữ V trong một bước.
✔ Pinch trimming là phương pháp cắt một đoạn từ tấm kim loại, tách nó ra khỏi kim loại vụn. Đó là một quá trình độc đáo: kim loại được ép vào một bề mặt phẳng thẳng đứng. Nó thường, nhưng không độc quyền, được sử dụng để cắt các cốc tròn được vẽ sâu từ tấm.
✔ Cắt kim, một kiểu cắt kim loại được sử dụng để tạo lỗ thông hơi hoặc mấu và nó tạo ra tính năng mở hoặc giống như móc cần thiết nhưng loại bỏ bước thu gom phế liệu hoặc gia công phụ.
✔ Kéo căng - diện tích bề mặt của phôi được tăng lên nhờ lực căng mà không có chuyển động vào trong của cạnh trống. Thường được sử dụng để làm các bộ phận cơ thể ô tô trơn tru.
✔ Ủi, chất liệu được ép và giảm độ dày theo thành đứng. Được sử dụng cho lon nước giải khát và hộp đạn dược.
✔ Thu nhỏ và thắt cổ chai, được sử dụng để giảm dần đường kính của đầu hở của bình hoặc ống.
Làm quăn, biến dạng vật liệu thành dạng ống.
✔ Viền - gập một cạnh lên trên để tăng thêm độ dày. Viền cửa ô tô thường có viền.
Tại sao chất bôi trơn lại quan trọng đối với hoạt động dập?
Chất bôi trơn không chỉ bảo vệ dụng cụ và bề mặt khuôn không bị trầy xước hoặc mài mòn mà còn bảo vệ tấm kim loại và bộ phận hoàn thiện khỏi sự mài mòn bề mặt tương tự cũng như tạo điều kiện cho dòng vật liệu đàn hồi ngăn ngừa các vết rách, vết rách và nếp nhăn. Có nhiều loại chất bôi trơn có sẵn cho loại hoạt động sản xuất này và chúng chủ yếu có sẵn trong các dung dịch sau:
✔ Dựa trên dầu thực vật
✔ Dựa trên dầu khoáng
✔ Mỡ động vật hoặc mỡ lợn
✔ Dựa trên than chì
✔ Phim khô gốc xà phòng và acrylic
✔ Dầu nhớt tổng hợp gốc Polymer hay còn gọi là dầu nhớt không dầu hay dầu nhớt không dầu.
✔ Chất bôi trơn gốc nước
Tại sao dập mô phỏng là quan trọng?
Mô phỏng tạo hình dập, còn được gọi là mô phỏng tạo hình kim loại, là một công nghệ tính toán quá trình dập kim loại tấm và nó có thể dự đoán các khuyết tật phổ biến như nứt, nhăn, lò xo và mỏng vật liệu, và nó là một ứng dụng cụ thể của không phân tích phần tử hữu hạn tuyến tính. Công nghệ này có nhiều lợi ích trong ngành sản xuất, đặc biệt là ngành ô tô, nơi thời gian đưa sản phẩm ra thị trường, chi phí và sản xuất tinh gọn là rất quan trọng đối với sự thành công của một công ty. Mô phỏng dập kim loại được sử dụng khi một nhà thiết kế bộ phận kim loại tấm hoặc nhà chế tạo công cụ mong muốn đánh giá khả năng sản xuất thành công một bộ phận kim loại tấm mà không tốn chi phí chế tạo dụng cụ vật lý hoặc vật cố định và nó cho phép mô phỏng bất kỳ quy trình tạo hình bộ phận kim loại tấm nào trong môi trường ảo của máy tính với một phần chi phí của bản dùng thử vật lý. Fabmann đang sử dụng công nghệ này để xác thực và xác minh thiết kế công cụ trước khi tạo ra bất kỳ công cụ nào, nhằm đảm bảo không gặp phải sự cố không mong muốn nào cũng như đảm bảo thời gian và tiền bạc đầu tư sẽ tạo ra kết quả thành công. Ngoài ra, công nghệ mô phỏng này có thể giúp chúng tôi đánh giá rất nhanh các thiết kế công cụ thay thế để tối ưu hóa các bộ phận của chúng nhằm sản xuất với chi phí thấp.
Các loại hoạt động dập kim loại
Chủ yếu có ba loại hoạt động dập kim loại:
✔ Dập khuôn liên tục, một tấm kim loại được trải ra, đưa vào máy ép và đi qua các trạm khác nhau trong dụng cụ để thực hiện một hoặc nhiều quy trình gia công kim loại như cắt, uốn và đục lỗ. Tấm nằm trong hệ thống băng tải của máy dập và bộ phận vẫn được kết nối trong dải cơ sở của nó trong suốt quá trình, và phôi dừng lại ở mỗi trạm và được khuôn biến đổi khi máy ép di chuyển xuống. Phần dập kim loại dần dần được hình thành khi phôi di chuyển qua các trạm và phần hoàn thiện được đẩy ra khỏi tấm ở trạm cuối cùng. Bạn cần biết rằng nó không phù hợp với các bộ phận cần vẽ sâu.
✔ Dập khuôn chuyển giao, trước tiên phôi được tách ra khỏi tấm kim loại và chuyển từ trạm dập này sang trạm dập khác. Các vật liệu được tách ra có thể được chuyển sang các máy ép khác nhau, cho phép người vận hành sản xuất song song nhiều loại bộ phận. Chuyển khuôn dập được sử dụng trong việc hình thành các bộ phận lớn. Vì bộ phận không được kết nối với tấm kim loại cơ bản của nó, nên cú đấm có thể đi sâu hết mức có thể mà không ảnh hưởng đến các hoạt động khác, do đó nó phù hợp với các bộ phận yêu cầu vẽ sâu. Nó cũng được sử dụng trong các quy trình có các bước trung gian trong đó việc tách bộ phận sớm trong quy trình sẽ hiệu quả hơn.
✔ Dập bốn rãnh trượt hay còn gọi là dập nhiều rãnh trượt, các thanh trượt được căn chỉnh theo chiều ngang và trượt về phía phôi. Đây là một loại quy trình dập độc đáo, khác với quy trình dập truyền thống đòi hỏi hành trình ép xuống. Mỗi slide có một công cụ có thể đồng thời uốn cong, xoắn, cắt hoặc tạo hình theo một nét ngang.
Ưu điểm của dập khuôn tiến bộ là gì?
Ưu điểm của dập khuôn lũy tiến là nó có thể sản xuất nhanh các bộ phận có hình dạng phức tạp và dung sai chặt chẽ, độ lặp lại cao và giảm chi phí lao động. Nó kết hợp nhiều bước gia công kim loại trong một dụng cụ duy nhất.
Những lợi ích của dập bốn slide là gì?
Dập kim loại Fourslide là một công nghệ độc đáo được sử dụng để tạo thành các bộ phận nhỏ và phức tạp được sử dụng bởi nhiều ngành công nghiệp và các bộ phận dập này có nhiều chỗ uốn từ một đoạn dây hoặc dải kim loại mỏng. Việc dập kim loại bốn chiều thường là quy trình được ưa thích vì nó có thể tạo ra một bộ phận cực kỳ chính xác với chi phí sản xuất được giảm thiểu và các lợi ích được liệt kê như sau:
✔ Chức năng cao, nó có thể dễ dàng tạo ra các bộ phận dập phức tạp bằng cách kết hợp các tính năng của máy dập lực với các tính năng của cam và thanh trượt, đồng thời nó có thể tạo ra các bộ phận có nhiều góc uốn (trên 90 độ), lỗ ren, xoắn và dạng trụ.
✔ Tính linh hoạt trong thiết kế, nó sử dụng các khối trượt thay vì khuôn dập, và do đó các thay đổi thiết kế có thể được thực hiện nhanh chóng với ít điều chỉnh cần thiết trong khi các quy trình như dập máy gặp khó khăn trong việc điều chỉnh theo nhu cầu thay đổi của khách hàng. Công cụ dập điện cần một lượng đáng kể tài nguyên tiền tệ và thời gian để tạo ra một khuôn dập công cụ hoàn toàn mới.
✔ Tiết kiệm chi phí, nó có thể sản xuất các bộ phận mà không cần dựa vào bất kỳ máy móc nào khác, điều này thường loại bỏ nhu cầu xử lý thứ cấp (và các chi phí liên quan). Ngoài ra, máy bốn thanh trượt sử dụng dụng cụ đơn giản và rất rẻ tiền, thường chỉ bằng một phần chi phí dụng cụ máy ép.
Nói tóm lại, dập Fourslide là lý tưởng để tạo các bộ phận hình trụ và phức tạp & nhiều chỗ uốn cong. Nó có khả năng đặc biệt để tạo thành các vòng xoắn với hiệu quả cao, chi phí ban đầu thấp hơn và dụng cụ rẻ tiền, đồng thời giải pháp sản xuất này tạo ra ít phế liệu hơn và giảm chi phí nguyên vật liệu vì mảnh kim loại thô có thể được mua với chiều rộng gần với chi tiết hoàn thiện hơn.
Chức năng của các khuôn dập khác nhau là gì?
Các khuôn dập được phân loại dựa trên cấu hình trạm và các hoạt động mà chúng có thể thực hiện, và các khuôn dập khác nhau có các khả năng khác nhau và chúng được tóm tắt như sau:
✔ Khuôn đơn giản, chỉ có thể thực hiện một nguyên công trên mỗi hành trình và thường được sử dụng cho quy trình chế tạo ít bước và gia công phôi có khối lượng thấp. Nó có thể kém hiệu quả hơn, nhưng những khuôn chuyên dụng này có thể thực hiện thao tác cắt hoặc uốn chính xác hơn.
✔ Khuôn ghép, thực hiện nhiều hơn một thao tác cắt trên mỗi hành trình, chẳng hạn như đột dập và đột bao hình đồng thời thường được kết hợp. Chúng được sử dụng để sản xuất các bộ phận có nhiều vết cắt và thiết kế phức tạp, giúp thực hiện công việc nhanh hơn. Tuy nhiên, chúng không thích hợp cho các hoạt động tạo hình vì các quá trình này đòi hỏi nhiều lực hơn.
✔ Khuôn kết hợp, có khả năng thực hiện nhiều hơn một thao tác cắt và tạo hình chỉ bằng một lần hành trình. Việc cắt và tạo hình đồng thời (ví dụ: cắt tỉa và tạo mép) được thực hiện trong phôi giúp tăng tốc thời gian sản xuất.
✔ Khuôn lũy tiến, được thiết kế để cắt hoặc tạo hình phôi bằng cách đi qua một loạt trạm được sắp xếp trong khuôn theo trình tự các bước liên quan đến chế tạo bộ phận. Tấm kim loại được nạp liên tục vào máy dập kim loại. Nó di chuyển theo chiều ngang trên hệ thống vận chuyển của máy dập khi khuôn mở, sau đó dừng lại ở trạm tiếp theo sau trạm kia. Khoảng cách giữa mỗi trạm của khuôn là bằng nhau. Bước cuối cùng thường là đẩy phần được đóng dấu ra khỏi tấm nền của nó.
✔ Khuôn chuyển đổi, chúng được tạo thành từ một loạt nhiều khuôn được sắp xếp trên sàn sản xuất theo trình tự các bước liên quan đến việc chế tạo bộ phận. Hoạt động của nó bắt đầu với việc phôi được tách ra khỏi tấm kim loại cơ bản của nó ở trạm đầu tiên, sau đó được chuyển đến một loạt khuôn bằng một hệ thống vận chuyển. Hai hoặc nhiều bộ khuôn chuyển đổi có thể được sử dụng để chạy song song các sản phẩm khác nhau. Khuôn chuyển đổi được sử dụng trong chế tạo các bộ phận lớn và có thiết kế phức tạp đòi hỏi khuôn chuyên dụng để hoạt động chính xác.
Khiếm khuyết dập kim loại
Các khuyết tật bề mặt là khuyết tật chủ yếu trong quá trình dập kim loại và đây là một vấn đề quan trọng trong quá trình dập kim loại tấm vì quá trình dập ảnh hưởng đến hình thức bề mặt và do đó ảnh hưởng đến chất lượng bề mặt. Do đó, trong quá trình phát triển sản phẩm, một lượng lớn nỗ lực được dành cho việc giảm thiểu các khuyết tật và có hai khuyết tật chính, một được gọi là khuyết tật bề mặt, chẳng hạn như vết nứt và cổ, và khuyết tật kia được gọi là khuyết tật hình thành, chẳng hạn như rơi vào, nhăn, và đánh dấu các dòng. Hai lỗi này có thể được phân loại là lỗi tĩnh và lỗi động, và dưới đây là tóm tắt về hai lỗi này:
✔ Các khuyết tật tĩnh, chẳng hạn như vết hằn trên bề mặt và hiện tượng lò xo, không liên quan đến quy trình mà thay vào đó là do bề mặt khuôn hoặc dụng cụ bị nhiễm bẩn. Những khiếm khuyết này được khắc phục đơn giản bằng cách làm sạch khuôn hoặc bề mặt dụng cụ trước khi dập.
✔ Lỗi động liên quan đến quy trình và do quy trình tạo hình gây ra. Ví dụ, nứt, cổ, tách, nhăn, mỏng/dày quá mức, thường xảy ra khi khả năng định dạng của vật liệu tấm bị biến dạng bị hạn chế. Các nếp nhăn ở thành bên và mặt bích là do ứng suất nén tiếp tuyến cao trong tấm. Các đường đánh dấu xuất hiện khi vật liệu tấm chịu ứng suất kéo cao khi nó chảy qua các góc sắc của dụng cụ. Rơi vào thường được quan sát thấy ở những nơi có tốc độ biến dạng cao được bao quanh bởi những khu vực rộng lớn có tốc độ biến dạng thấp.
Giải pháp cho các bộ phận dập khiếm khuyết
Dập kim loại tấm là một phương pháp tạo hình nhựa kim loại rất quan trọng, được sử dụng rộng rãi trong hàng không vũ trụ, ô tô và đầu máy xe lửa, thiết bị điện, bao bì thực phẩm, phần cứng hàng ngày, xây dựng, đóng gói và các lĩnh vực công nghiệp khác. Các khuyết tật hình thành khác nhau thường xuất hiện trong quá trình sản xuất dập thực tế ảnh hưởng nghiêm trọng đến độ chính xác hình học, tính chất cơ học và chất lượng bề mặt của các bộ phận dập. Vì có nhiều thông số quy trình liên quan đến chất lượng dập và các yếu tố có liên quan với nhau, điều này mang lại những khó khăn và thách thức lớn cho các kỹ sư khuôn tại chỗ để sửa chữa và thử khuôn. Chúng tôi sẽ tập trung vào nguyên nhân của ba lỗi chất lượng phổ biến trong quy trình dập: nứt, nhăn và bật lại, đồng thời giới thiệu các giải pháp chung tương ứng.
✔ Vết nứt hay còn gọi là vết nứt, theo mức độ vỡ khác nhau có thể chia vết nứt thành 2 loại: vết nứt vi thể và vết nứt đại thể. Nứt tế vi đề cập đến việc tạo ra các vết nứt trên tấm khó nhìn thấy bằng mắt thường. Mặc dù độ sâu vết nứt rất nông nhưng một số vật liệu đã thực sự bị hỏng. Nứt vĩ mô đề cập đến sự xuất hiện của các vết nứt và vết nứt có thể nhìn thấy bằng mắt thường trên tấm. Vỡ đại thể thường do phồng quá mức trên mặt phẳng của tấm mỏng, trong khi vỡ vi thể có thể do phồng đơn thuần hoặc uốn cong đơn giản. Trong phân tích cuối cùng, cả đứt gãy vi mô và vĩ mô đều do biến dạng kéo cục bộ của vật liệu gây ra. Các trường hợp nứt thường bao gồm khu vực bán kính nhỏ trong quy trình vẽ sâu, góc của cú đấm, tâm của thành bên và khu vực vật liệu đi vào khoang và khiến dòng chảy bị chặn. Do sự đứt gãy là do biến dạng cục bộ vượt quá giá trị giới hạn của nó, nên nguyên tắc để loại bỏ hiện tượng đứt gãy là thay đổi sự phân bố của lực tiếp xúc bình thường và lực ma sát tiếp tuyến để giảm giá trị biến dạng kéo trong vùng đứt gãy. Các phương pháp thường bao gồm:
● Chọn kích thước và hình dạng phôi hợp lý, kích thước và hình dạng của phôi sẽ ảnh hưởng đến chất lượng tạo hình cuối cùng. Ví dụ, khi kéo dài ống vuông, trước tiên sử dụng phôi vuông để kéo dài. Nếu có vết nứt, bốn góc của phôi có thể được cắt với kích thước phù hợp.
● Thêm các quy trình phụ trợ, trên cơ sở đáp ứng các yêu cầu chức năng của các bộ phận, việc tăng thích hợp phần phi lê của khuôn hoặc giảm độ nghiêng có thể làm giảm lực cản dòng chảy của vật liệu trong quá trình tạo hình, do đó tránh bị vỡ. Quá trình đục lỗ rạch vào các phần thích hợp của tấm, để khu vực dễ bị vỡ có thể được bổ sung vật liệu từ khu vực lân cận, để cải thiện sự biến dạng của khu vực và cũng để tránh xảy ra hiện tượng vỡ.
● Điều chỉnh các thông số đứt gãy hoặc lực giữ phôi, mặc dù việc sử dụng đứt gãy có thể ngăn nếp nhăn ở phần mặt bích, nhưng tác dụng phụ của nó là tăng khả năng chống chảy của vật liệu vào khuôn. Do đó, các thông số đứt gãy không phù hợp có thể gây ra lực cản dòng chảy quá mức, dẫn đến nứt tấm.
● Cải thiện điều kiện bôi trơn, mối quan hệ giữa chất lượng dập và chất bôi trơn là vô cùng quan trọng. Điều kiện bôi trơn kém hoặc lựa chọn chất bôi trơn không phù hợp có thể gây ra các vết nứt tấm.
✔ Nếp gấp, một lỗi chất lượng điển hình trong quá trình dập, ảnh hưởng trực tiếp đến chất lượng bề mặt của sản phẩm; nghiêm trọng hơn, đôi khi sẽ bị nhăn và sau đó bị khuôn ủi, làm hỏng phôi hoặc thậm chí trầy xước khuôn, mang lại kết quả cực kỳ thất thoát lớn. Nguyên nhân nhăn ngược lại với nguyên nhân nứt là do hướng chiều dày của tấm không ổn định do ứng suất nén cục bộ quá lớn. Dạng mất ổn định này được gọi là mất ổn định nén. Khi xuất hiện nếp nhăn, phương của nếp nhăn vuông góc với ứng suất nén, nhưng không thể coi một cách đơn giản rằng mọi nếp nhăn đều do ứng suất nén gây ra. Có nhiều nếp nhăn khác nhau trong quá trình dập và tạo hình kim loại tấm. Theo các nguyên nhân khác nhau, chúng có thể được chia thành nếp nhăn tích tụ vật chất và nếp nhăn không ổn định. Nếp nhăn tích tụ vật liệu là do có quá nhiều vật liệu đi vào lòng khoang. Các nếp nhăn được gây ra bởi sự mất ổn định và các nếp nhăn không ổn định đề cập đến các nếp nhăn gây ra bởi sự không ổn định của mặt bích nén với lực liên kết yếu theo hướng độ dày của tấm và sự không ổn định của phần bị kéo căng không đồng đều. Mặc dù nếp nhăn không làm suy yếu độ bền và độ cứng của chi tiết như xé rách, nhưng nó ảnh hưởng đến độ chính xác và vẻ đẹp của chi tiết. Nếu các nếp nhăn xuất hiện trong quy trình trung gian, chúng cũng có thể ảnh hưởng đến tiến trình bình thường của quy trình tiếp theo. Khi ứng suất nén cục bộ của vật liệu quá lớn sẽ dễ gây ra hiện tượng nhăn, nhất là khi vật liệu chịu tác dụng của lực căng và nén. Do đó, nguyên tắc loại bỏ nếp nhăn là dự đoán chính xác dòng chảy của vật liệu và làm tăng nếp nhăn. Lực tiếp xúc bình thường, thực hành kỹ thuật thường bao gồm:
● Tăng lực giữ phôi, nó có thể tăng lực cản dòng chảy của vật liệu vào khuôn và có thể làm giảm nếp nhăn của mép mặt bích.
● Tăng số lần bật lại hoặc tăng chiều cao, các lần bật lại được chia thành thanh tròn, thanh vuông và thanh kéo. Điện trở thức ăn lần lượt tăng lên. Việc sử dụng độ nảy nào cần được xem xét từ nhiều khía cạnh, chẳng hạn như độ sâu vẽ của phôi, tính chất vật liệu và hình dạng sản phẩm. Cài đặt hợp lý của độ bật lại, kiểm soát khoa học khả năng chống nạp liệu, thay đổi trạng thái ứng suất bên trong của vật liệu và điều chỉnh hướng dòng chảy của vật liệu có thể cải thiện hiệu quả các khuyết tật nhăn.
● Chỉnh sửa sản phẩm và hình dạng khuôn để hấp thụ vật liệu dư thừa
✔ Springback hay còn gọi là lực hồi khi đấm, dùng để chỉ hiện tượng hình dạng và kích thước của vật liệu thay đổi theo hướng ngược lại với hướng biến dạng khi chịu tải do sự phục hồi đàn hồi của vật liệu sau khi loại bỏ tải trọng bên ngoài trong quá trình gia công. dập và quá trình hình thành. Rebound là một khuyết tật hình thành không thể tránh khỏi trong quá trình tạo hình kim loại tấm, đặc biệt là quá trình uốn. Sự phục hồi của vật liệu tấm đã ảnh hưởng nghiêm trọng đến độ chính xác về hình dạng và kích thước của các bộ phận được tạo hình. Đặc biệt trong những năm gần đây, với việc sử dụng rộng rãi các tấm thép cường độ cao, hiện tượng hồi phục ngày càng thu hút nhiều sự chú ý. Do cường độ năng suất cao và độ bền kéo, vật liệu tấm cường độ cao có độ cứng và độ cứng cao hơn và có hiện tượng bật lại rõ ràng hơn sau khi dỡ tải ở nhiệt độ phòng. Sau khi phân tích sâu về hiện tượng bật lại, chúng tôi biết được rằng nguyên nhân chính dẫn đến hiện tượng bật lại là trạng thái biến dạng của từng bộ phận của tấm vật liệu không đồng bộ. Trong giai đoạn biến dạng, khi dỡ khuôn, từng bộ phận của vật liệu cần được phục hồi đàn hồi, dẫn đến phân bố ứng suất dư không đều theo hướng độ dày hoặc hướng trong mặt phẳng của vật liệu tấm, và cuối cùng xảy ra hiện tượng bật lại. Có nhiều yếu tố ảnh hưởng đến lượng phục hồi của tấm kim loại, chẳng hạn như tính chất cơ học của vật liệu, góc khuôn và khoảng cách giữa khuôn lõm và khuôn lồi, lực giữ trống và các yếu tố chính được liệt kê bên dưới:
² Tính chất cơ học của vật liệu, mô đun đàn hồi của vật liệu càng nhỏ, giới hạn chảy càng cao, hiện tượng hóa cứng công việc càng nghiêm trọng và khả năng phục hồi của biến dạng uốn càng lớn. Khả năng phục hồi của thép tấm cường độ cao và thép tấm hợp kim nhôm lớn hơn so với thép tấm thông thường.
² Bán kính uốn, nó đề cập đến tỷ lệ bán kính uốn với độ dày vật liệu khi tấm bị uốn. Khi bán kính uốn tương đối giảm, tổng biến dạng tiếp tuyến trên bề mặt ngoài của tấm uốn tăng lên, đồng thời biến dạng dẻo và uốn đàn hồi cũng tăng, nhưng tỷ lệ biến dạng đàn hồi trong tổng biến dạng giảm, do đó sức bật cũng giảm; ngược lại, khi bán kính uốn tương đối tăng lên, khi tỷ lệ biến dạng đàn hồi trong tổng biến dạng tăng lên, thì khả năng phục hồi cũng tăng lên.
● Khe hở giữa khuôn lõm và khuôn lồi ảnh hưởng trực tiếp đến độ nảy và chất lượng bề mặt. Khoảng cách càng nhỏ, góc phục hồi càng nhỏ và khoảng cách càng lớn, góc phục hồi càng lớn. Tuy nhiên, nếu khe hở quá nhỏ, bề mặt phôi sẽ bị trầy xước hoặc độ dày sẽ trở nên mỏng; khi khoảng cách nhỏ hơn độ dày vật liệu, phôi có thể có độ nảy âm.
● Hành trình, kích thước của hành trình cũng ảnh hưởng đến trạng thái ứng suất của tấm kim loại trong quá trình dập, tạo hình. Đối với các bộ phận được vẽ nông, hành trình nhỏ hơn và ảnh hưởng của ứng suất uốn lớn hơn ứng suất kéo, do đó xu hướng phục hồi rõ ràng hơn; đối với các bộ phận được vẽ sâu, hành trình lớn hơn và ứng suất kéo trong quá trình dập. Do đó, bề mặt trên và dưới của vật liệu tấm tạo thành trạng thái kéo dài hai chiều, xu hướng phục hồi được bù đắp một phần và lượng phục hồi nhỏ.
● Lực giữ phôi, tăng lực giữ phôi có thể làm giảm độ đàn hồi của tấm, nhưng việc tăng lực giữ phôi dựa trên tiền đề là bộ phận không có khuyết tật tạo hình nào khác. Lực giữ trống thường có thể được tăng lên bằng cách tăng lực giữ trống hoặc bằng cách thiết lập độ bật lại.
● Hệ số ma sát, ma sát giữa bề mặt tấm cong và bề mặt khuôn có thể làm thay đổi trạng thái ứng suất của từng phần tấm cong. Người ta thường tin rằng ma sát có thể làm tăng ứng suất kéo trong vùng biến dạng và có thể làm cho hình dạng của bộ phận gần với hình dạng của khuôn, do đó làm giảm khả năng phục hồi của tấm kim loại dập.
Điều gì gây ra vấn đề chất lượng hình thành trong dập kim loại?
Có các lỗi phổ biến khác nhau liên quan đến các hoạt động dập khác nhau và dưới đây là bản tóm tắt ngắn gọn về các lỗi hoạt động dập khác nhau:
✔ Gờ được hình thành dưới tác động của ngoại lực, tấm kim loại sẽ được cắt khi đóng khuôn để loại bỏ vật liệu thừa. Tuy nhiên, ở mép cổng của vật liệu thường có các mảnh vụn của vật liệu tạo thành các gờ, ảnh hưởng đến việc sử dụng sản phẩm, thậm chí làm tổn thương da người, gây ra những rắc rối không đáng có. Nói chung, sự xuất hiện của các gờ liên quan đến độ chính xác của khuôn. Khi có quá nhiều lỗ rỗng giữa phần trên và phần dưới của khuôn, vật liệu cắt không đủ nhanh và gọn gàng, các phoi kim loại bị biến dạng và tạo thành các vệt, dẫn đến giảm độ chính xác của khuôn và xảy ra hiện tượng của vấn đề chất lượng. rủi ro. Để giải quyết vấn đề này, chúng ta cần thực hiện gia công chính xác trên khuôn, điều chỉnh khe hở kết hợp của tất cả các bộ phận ở mức tối thiểu, duy trì độ cứng và độ chính xác của khuôn, đồng thời giảm sự xuất hiện của các gờ.
✔ Bề mặt vật liệu không bằng phẳng, sự biến dạng của tấm kim loại dưới áp lực thường là do sự hiện diện của phế liệu hoặc mảnh vụn kim loại bên trong khuôn hoặc trên vật liệu. Cần làm sạch khuôn và bàn gia công trước khi dập để tránh phoi thải làm hỏng bề mặt sản phẩm.
✔ Dập thường xuyên, chủ yếu là do các mảnh vụn kim loại và vật lạ bám vào các con lăn của vật liệu vận chuyển, và các vết in xuất hiện theo chu vi đều đặn. Vì vậy, khi cuộn liệu đang chạy trên máy cấp liệu tự động phải được vệ sinh và kiểm tra thường xuyên.
✔ Hư hỏng mép vật liệu, chủ yếu là do vật liệu cuộn nằm trên mép của bộ cấp liệu tự động, khe hở hiệu quả quá nhỏ, băng tải gây hư hỏng trong quá trình vận chuyển sẽ ảnh hưởng đến việc đóng khuôn, từ đó ảnh hưởng đến độ chính xác của sản phẩm.
✔ Trầy xước, trầy xước bề mặt vật liệu là một vấn đề rất phổ biến do quá trình vận chuyển và bốc dỡ vật liệu. Do đó, trong quá trình vận chuyển và xử lý vật liệu, vật liệu được bảo vệ hoàn toàn để tránh làm hỏng khuôn do trầy xước vật liệu và chất lượng của vật liệu được kiểm tra trước quá trình dập. Hư hỏng trên khuôn cũng có thể gây trầy xước cho sản phẩm, vì vậy khuôn phải được kiểm tra thường xuyên để loại bỏ những nguy cơ tiềm ẩn và sửa chữa khuôn ngay lập tức.
✔ Nứt vỡ xảy ra khi vật liệu có độ cứng cao, độ dẻo kém, lực giữ phôi của khuôn quá lớn dẫn đến vật liệu không thể định hình được. Vật liệu đáy bị nứt, do đó độ cứng của vật liệu hoặc lực giữ trống của khuôn phải được điều chỉnh thích hợp.
✔ Nếp nhăn bên, các nếp nhăn xuất hiện ở bên cạnh cho thấy không gian ăn khớp của khuôn quá lớn hoặc độ dày của vật liệu bị giảm khiến vật liệu không thể dính vào khuôn. sinh nếp nhăn.
Những yếu tố nào sẽ được xem xét để dập kim loại tấm?
Có khá ít yếu tố ảnh hưởng đến chất lượng khuôn dập kim loại, riêng khuôn dập không phải là yếu tố duy nhất quyết định việc tạo ra các bộ phận dập tốt hay xấu. Để đưa ra quyết định sáng suốt, dựa trên dữ liệu về một bộ phận được dập, bạn phải xem xét tất cả các yếu tố tạo nên hệ thống dập. Cần có sự kết hợp đúng đắn của nhiều yếu tố khác nhau dưới đây để tạo ra các bộ phận dập thành công:
✔ Các khuôn, các khuôn không chịu trách nhiệm duy nhất cho sự thành công hay thất bại của một bộ phận, mà kết quả cuối cùng phụ thuộc rất nhiều vào hiệu suất của chúng. Khuôn phải được chế tạo và chế tạo để chịu được va đập tạo ra trong quá trình cắt và tạo hình kim loại. Chúng phải được làm bằng thép dụng cụ được xử lý nhiệt thích hợp để chống mài mòn và một số phần của khuôn phải được chế tạo theo các thông số kỹ thuật và dung sai chính xác. Các phần cắt và tạo hình phải được căn chỉnh phù hợp và gắn chặt vào guốc khuôn để có thể dễ dàng tháo ra để bảo trì và lắp lại một cách chính xác. Một số bộ phận của khuôn thường cần được đánh bóng cao hoặc phủ bằng lớp phủ thép công cụ chống mài mòn hoặc giảm ma sát. Các khuôn thường phải chứa các lò xo chất lượng và cả bộ giữ chày.
✔ Máy dập, máy ép phải có trọng tải hoặc lực phù hợp để thực hiện công việc cần thiết mà không bị lệch hoặc cong nặng. Các bề mặt ram và bu lông phải song song trong toàn bộ hành trình ép và tốc độ ram không được vượt quá khả năng chảy của vật liệu. Máy ép thường cần phải càng ít rung càng tốt, đặc biệt là trong các hoạt động dập tốc độ cao. Giống như khuôn dập, nó phải được chế tạo và chế tạo để chịu được va đập phát sinh trong quá trình cắt và tạo hình kim loại. Nó phải có một cái giường đủ lớn để chứa toàn bộ chiều dài khuôn. Thanh ram của máy ép phải được dẫn hướng chính xác để có rất ít chuyển động từ bên này sang bên kia của thanh ram.
✔ Tấm kim loại phải có khả năng cơ học phù hợp để được tạo hình và cắt theo hình học xác định mà không bị tách hoặc nứt. Nó phải đủ mạnh để đáp ứng các yêu cầu về độ bền của sản phẩm đồng thời thể hiện khả năng chống ăn mòn hoặc tính chất điện nhất định. Đối với một số ứng dụng, chẳng hạn như vỉ nướng ô tô, nó cũng phải đáp ứng các yêu cầu về mỹ phẩm. Các đặc tính vật liệu chính cần xác nhận khi tạo hình và cắt kim loại tấm bao gồm loại kim loại, năng suất và độ bền kéo, độ giãn dài, địa hình và độ dày. Trong nhiều trường hợp, bạn cũng cần biết giá trị n, giá trị r và tính chất hóa học của kim loại.
✔ Chất bôi trơn, loại chất bôi trơn và phương pháp sử dụng là rất quan trọng. Sử dụng sai chất bôi trơn hoặc bôi không đúng cách có thể dẫn đến mài mòn khuôn sớm, cũng như hỏng các bộ phận như tách hoặc nứt. Nói chung, chất bôi trơn phải chứa các chất phụ gia để giảm ma sát khi nhiệt độ hình thành tăng lên. Các kim loại như thép cường độ cao tạo ra nhiều ma sát hơn khi được hình thành, tạo ra nhiều nhiệt hơn.
✔ Máy ép cuộn, vật liệu đi qua một loạt con lăn uốn cong nó theo hướng ngược lại với bộ cuộn, làm cho vật liệu thẳng và phẳng nhất có thể để khuôn chuyển tiếp và khuôn lũy tiến có thể tiếp liệu hiệu quả. Việc điều chỉnh máy ép tóc không đúng cách có thể dẫn đến các vấn đề về nạp liệu và khó đạt được hình dạng sản phẩm chính xác. Quá nhiều sóng hoặc quăn có thể dẫn đến sản phẩm dưới dạng điểm thấp hoặc lỗi thẩm mỹ. Sau khi tấm kim loại được làm phẳng, bộ nạp sẽ di chuyển dải theo từng bước chính xác vào khuôn, duy trì vị trí vật liệu chính xác, đồng thời nó kẹp và nhả vật liệu vào những thời điểm xác định trong hành trình ép—một chức năng đặc biệt quan trọng khi chạy khuôn lũy tiến. Nếu tiến trình được đặt không chính xác, dải lũy tiến có thể dính vào khuôn trên, dẫn đến hư hỏng khuôn có thể xảy ra. Tiến trình và giải phóng nguồn cấp dữ liệu phải được đặt sao cho các phi công được phép xác định vị trí chính xác và đăng ký dải trong khuôn. Cơ chế nhả nguồn cấp dữ liệu sẽ nhả dải ngay trước khi phi công tham gia và xác định vị trí dải.
Nói tóm lại, có nhiều lý do có thể gây ra các bộ phận dập kém chất lượng và do đó, luôn luôn khôn ngoan khi xem xét tất cả các giai đoạn khi khắc phục sự cố quy trình dập.
Những loại máy dập được sử dụng trong dập kim loại?
Có ba loại máy dập kim loại chính xác chính:
✔ Máy ép cơ học, nó có thể mang lại tốc độ sản xuất cao nhất, đặc biệt cho các bộ phận đơn giản, được tạo hình nông từ các cuộn kim loại tấm. Máy ép cơ học hoạt động nhanh và hiệu quả và có thể phụ thuộc vào để tạo ra các hoạt động sản xuất khối lượng lớn với kết quả nhất quán trong các chu kỳ lặp lại. Máy ép cơ học sử dụng động cơ kết nối với cơ chế bánh đà để truyền và lưu trữ năng lượng. Những máy ép cơ khí này có thể được tìm thấy với nhiều kích cỡ khác nhau từ 20-6,000 tấn và chúng thường được sử dụng để dập liên tục và chuyển giao. Nhiều thành phần ô tô, thiết bị và phần cứng thuộc loại này.
✔ Máy dập khuôn kim loại deep draw là một loại máy ép cơ khí có thêm cơ cấu chuyển , thường được gọi là máy ép chuyển. Dập báo chí chuyển giao là một quy trình sản xuất hiệu quả được sử dụng để tạo thành các thành phần phức tạp có khối lượng trung bình đến lớn. Máy ép chuyển định hình các phôi kim loại phẳng bằng cách kéo chúng vào khuôn dưới áp suất cực lớn. Phôi kim loại được chuyển qua một loạt các trạm vẽ, vẽ lại và các trạm tạo hình, cắt hoặc dập nổi khác để đạt được hình dạng cuối cùng của nó. Trong dập, một máy ép duy nhất điều khiển một thiết lập đầy đủ các công cụ thường bao gồm một loạt khuôn được sắp xếp trong dây chuyền sản xuất.
✔ Máy ép thủy lực, nó không sở hữu tốc độ sản xuất cao như máy ép cơ học, tuy nhiên chúng mang lại sự linh hoạt hơn với độ dài hành trình thay đổi, không gian mở khuôn và áp suất. Máy ép thủy lực thường là lựa chọn phù hợp nhất khi sản xuất các bộ phận có hình dạng sâu, phức tạp liên quan đến nhiều dòng nguyên liệu và không phụ thuộc vào tốc độ sản xuất. Các thành phần như bể chứa, xi lanh và bát thường được sản xuất bằng máy ép thủy lực.
✔ Máy ép servo cơ học, nó có thể mang lại nhiều tính biến thiên của máy ép thủy lực, ở tốc độ sản xuất gần bằng tốc độ của máy ép cơ học với việc bổ sung khả năng kiểm soát tốt hơn cho hành trình, chuyển động trượt, vị trí trượt và tốc độ. Các bổ sung có thể lập trình cho phép nhiều kết hợp khác nhau có thể hoạt động với nhiều loại khuôn, loại bộ phận và tốc độ sản xuất.
✔ Nói chung, các loại máy ép dập kim loại này được liên kết với một bộ nạp tự động dẫn hướng các dải hoặc tấm kim loại qua máy ép ở dạng cuộn hoặc dạng phôi.
Những lợi ích của việc dán tem chuyển giao là gì?
Những lợi ích của báo chí chuyển nhượng bao gồm:
✔ Cho phép tạo các hình học phức tạp hơn đáng kể và kết hợp các hoạt động cắt và dập thứ cấp vào máy ép.
✔ Rất hiệu quả thông qua công nghệ tự động hóa và các hệ thống ép chuyển tự động giúp có thể cô đọng toàn bộ hoạt động dập thành một lần ép.
✔ Liên quan đến việc căn chỉnh chính xác và chuyển giao cơ học dễ dàng giữa các trạm. Việc sử dụng công nghệ tự động hóa đáp ứng thành thạo các yêu cầu này, giúp dễ dàng sản xuất các đơn đặt hàng số lượng lớn mà không ảnh hưởng đến quy trình hoặc chất lượng bộ phận.
Làm thế nào để kiểm tra và làm sạch khuôn dập trước khi bảo trì?
Một thực tế quan trọng trong mỗi xưởng dập là làm sạch khuôn dập của bạn thường xuyên và kiểm tra chúng xem có bị lỏng chốt, vít và lò xo ken không. Sau đây là một số hướng dẫn kiểm tra khuôn:
Kiểm tra bất kỳ ốc vít lỏng lẻo
✔ Kiểm tra tất cả các ốc vít để đảm bảo rằng chúng đã được siết chặt
✔ Nhìn thiếu chốt chốt
✔ Tìm lò xo bị hỏng
✔ Tìm hiểu tại sao lò xo bị hỏng
✔ Thay lò xo nếu chúng sắp hết tuổi thọ bình thường
✔ Kiểm tra độ mòn của tấm và bề mặt cam, đồng thời mài lại và lắp lại khi cần thiết
✔ Bôi trơn tất cả các bề mặt khuôn giao phối cần thiết.
✔ Kiểm tra khuôn để đảm bảo rằng tất cả các bộ phận bảo vệ an toàn đều ở đúng vị trí
✔ Làm sạch tất cả các mảnh vụn như sên, mảnh vụn và chất bôi trơn tích tụ từ khuôn
✔ Làm khô và bôi trơn khuôn để đảm bảo khuôn không bị rỉ sét
✔ Tìm kiếm các phần khuôn bị xỉn màu, sứt mẻ hoặc nứt và thay thế khi cần thiết
✔ Đảm bảo rằng tất cả các cú đấm cắt được an toàn trong bộ phận giữ của chúng
Trên đây là danh sách kiểm tra quan trọng để giữ cho khuôn dập của bạn ở tình trạng tốt, và bạn có thể coi nó như một phần của việc bảo trì khuôn dập. Quan trọng nhất, người vận hành của bạn phải hiểu chất lượng của các bộ phận được chế tạo hầu như chỉ phụ thuộc vào tình trạng tốt của dụng cụ dập, và do đó, việc kiểm tra danh sách nêu trên hàng ngày cũng quan trọng như việc bảo dưỡng khuôn dập thường xuyên.
Làm thế nào để bảo trì thích hợp cho khuôn dập?
Để tạo ra các bộ phận dập có chất lượng cao và nhất quán, bạn cần dành nhiều thời gian và công sức để bảo dưỡng khuôn dập đúng cách, và toàn bộ quá trình bao gồm một số hoạt động khác nhau:
✔ Mài sắc, các phần cắt và mép đột của khuôn bị mài mòn theo thời gian trong quá trình sử dụng thông thường, dẫn đến các lỗi tiềm ẩn trong các bộ phận được sản xuất. Định kỳ sử dụng đá mài để mài sắc khuôn dập sẽ ngăn những điều kiện này ảnh hưởng đến hoạt động sản xuất. Hơn nữa, thực hành mài cẩn thận đảm bảo chất lượng của thép khuôn.
✔ Có thể cần phải làm mờ, thêm các miếng chêm vào các phần khuôn để đảm bảo mỗi trạm khuôn duy trì đúng thời điểm. Khi thêm miếng chêm cần chú ý thêm các điều kiện sau: bao gồm:
● Tránh đặt miếng chêm không đúng cách và sử dụng nhiều miếng chêm
● Sử dụng đúng số lượng miếng chêm
● Đảm bảo khoảng trống thích hợp cho tất cả các bộ phận buộc chặt
● Loại bỏ các mảnh vụn và gờ khỏi tất cả các miếng chêm
✔ Thường xuyên vệ sinh và kiểm tra khuôn giúp các chuyên gia trong ngành có cơ hội phát hiện và ngăn chặn các sự cố có thể phát triển thành các sự cố toàn diện trong sản xuất. Một số điều cần tìm bao gồm:
● Chốt lỏng lẻo
● Linh kiện bị thiếu hoặc hỏng
● Các bộ phận bị mòn hoặc xuống cấp hoặc các bộ phận cần sơn lại
● Bôi trơn không đủ
● Mảnh vụn và chất tích tụ quá mức
● Độ khít, dung sai và khoảng hở của các bộ phận khuôn
Nói tóm lại, để đảm bảo cung cấp chất lượng nhất quán, bạn cần thực sự nỗ lực vào các chương trình bảo trì sử dụng hệ thống dự đoán và bảo trì phòng ngừa giúp giải quyết các vấn đề tiềm ẩn trước khi chúng ảnh hưởng đáng kể đến sản xuất. Thực hiện bảo trì thích hợp một cách thường xuyên thực sự khiến bạn tốn ít chi phí nhất.
Làm thế nào để bảo trì kém khuôn dập chi phí cho bạn?
Nói chung, thiết bị dập càng phức tạp và công nghệ cao thì bạn càng cần nhiều tiền hơn để bảo trì. Để hình dung chi phí bảo trì của bạn như thế nào, bạn có thể xem các ví dụ điển hình dưới đây đã xảy ra với hầu hết các nhà máy sản xuất linh kiện dập được quản lý kém:
✔ Thời gian ngừng hoạt động ngoài kế hoạch làm gián đoạn kế hoạch sản xuất và lịch trình vận chuyển, đồng thời gây ra chi phí xúc tiến và hình phạt của khách hàng.
✔ Khuôn được bảo dưỡng kém không hoạt động như mong đợi và còn có thể dẫn đến tai nạn.
✔ Người vận hành đôi khi cần được trả tiền để giám sát một số máy dập và dừng chúng trong trường hợp có sự cố xảy ra.
✔ Khi khuôn dập bị hỏng và quy trình tương ứng trở thành nút cổ chai. Trong trường hợp xấu nhất, toàn bộ nhà máy ngừng hoạt động do máy dập quan trọng không hoạt động tốt.
Do đó, bảo trì kém thường sẽ khiến bạn tốn nhiều tiền hơn mong đợi.
Công suất của máy ép cơ khí và máy ép thủy lực của Fabmann là gì?
Công suất ép cơ khí và thủy lực của chúng tôi dao động từ 25 tấn đến 400 tấn, và quá trình sản xuất của chúng tôi được quản lý tuân thủ các tiêu chuẩn công nghiệp quốc tế bằng cách sử dụng các phụ kiện nổi tiếng trong ngành đã được phê duyệt chất lượng và công nghệ mới được cập nhật liên tục. Để đảm bảo chất lượng, máy dập kim loại của chúng tôi được kiểm tra nghiêm ngặt về các thông số chất lượng khác nhau bởi các chuyên gia kiểm soát chất lượng của chúng tôi. Với sự nỗ lực và tâm huyết của các chuyên gia cùng với sự tin tưởng và ủng hộ của Quý khách hàng, máy dập kim loại tấm của chúng tôi đã vượt qua nhiều đối thủ cạnh tranh về chất lượng và dịch vụ. Chúng tôi đánh giá rất cao những gì chúng tôi đã đạt được ngày hôm nay và sẽ tiếp tục làm việc chăm chỉ vì tương lai tốt đẹp hơn cho đội ngũ và khách hàng của chúng tôi.
Fabmann có thể thiết kế loại khuôn dập nào?
Ngoài việc cung cấp chất lượng cao với giá cả cạnh tranh, Fabmann còn dành riêng cho thiết kế dụng cụ trong nhà và nó là một phần không thể tách rời của hoạt động dập kim loại. Việc thiết kế bộ khuôn dập và hệ thống dụng cụ rất quan trọng đối với tuổi thọ và độ chính xác của nó vì nó trực tiếp tác động lên các bộ phận dập và chất lượng tạo hình của các bộ phận, do đó Fabmann tiếp tục đầu tư vào việc thiết kế các khuôn dập của riêng chúng tôi như khuôn lũy tiến, khuôn chuyển tiếp, một giai đoạn khuôn dập, khuôn dập nhiều giai đoạn và khả năng thiết kế dụng cụ nội bộ của chúng tôi khiến chúng tôi có tính cạnh tranh rất cao khi sản xuất kim loại tấm và các bộ phận dập.
Tại sao chọn Fabmann để sản xuất dập kim loại?
Do sự phát triển của công nghệ về truyền thông, việc người mua linh kiện dập chọn gia công bên ngoài thay vì mua từ các nhà sản xuất trong nước trở nên phổ biến hơn vì họ luôn có thể tìm được các nhà cung cấp linh kiện dập cạnh tranh hơn mà không gặp quá nhiều khó khăn. Fabmann là một chuyên gia về phụ tùng dập có thể cung cấp cả chất lượng và giá cả cạnh tranh nhờ những điểm mạnh sau:
✔ Giá cả cạnh tranh, được thúc đẩy bởi chi phí vật liệu thấp, chi phí lao động thấp và hệ thống hậu cần phát triển tốt trên toàn Trung Quốc.
✔ Đảm bảo chất lượng, Fabmann có một đội ngũ kỹ thuật rất mạnh bao gồm hơn 25 kỹ sư sản xuất, chất lượng và dụng cụ giàu kinh nghiệm và chúng tôi luôn có thể tìm ra giải pháp tiết kiệm nhất để sản xuất nội bộ.
✔ Phản hồi nhanh chóng, Fabmann có một đội ngũ bán hàng rất tận tâm làm việc suốt ngày đêm cho khách hàng của chúng tôi và điều đó có nghĩa là bạn sẽ KHÔNG gặp phải sự khác biệt về múi giờ trong quá trình phát triển sản phẩm hoặc xử lý đơn hàng.
✔ Khả năng hàn, Fabmann sản xuất các bộ phận được dập hàn có thể được anot hóa, sơn tĩnh điện hoặc mạ kẽm theo thông số kỹ thuật của bạn.
✔ Đa dạng về xử lý bề mặt kim loại, chúng tôi có thể cung cấp nhiều loại xử lý bề mặt kim loại khác nhau như mạ kẽm nhúng nóng, mạ kẽm, mạ kẽm kéo sợi, mạ sherardizing, sơn tĩnh điện, sơn và sơn hai mặt.
✔ Dịch vụ lắp ráp, chúng tôi cũng cung cấp dịch vụ lắp ráp, có thể giảm thiểu công sức và thời gian của bạn trong việc phối hợp với các nhà cung cấp khác nếu bạn cần mua các sản phẩm dập hoàn chỉnh.
MOQ của các bộ phận dập kim loại
Fabmann rất linh hoạt với các bộ phận dập và chúng tôi có thể sản xuất từ vài kg đến một pallet tiêu chuẩn nặng khoảng 1,000kg đến 1.200kg.
Fabmann thực hiện kiểm tra các bộ phận dập như thế nào?
Chúng tôi tập trung vào hai khía cạnh khi kiểm soát chất lượng của các bộ phận dập và dưới đây là những gì chúng tôi tập trung vào:
✔ Các quy trình sản xuất như kiểm soát nguyên liệu đầu vào, kiểm soát chạy thí điểm và kiểm soát sản xuất hàng loạt
✔ Ở cấp độ sản phẩm, kỹ sư chất lượng của chúng tôi tập trung vào đo lường sản phẩm tổng thể, các phép đo quan trọng có tác động trực tiếp đến quá trình lắp ráp. Hơn nữa, nếu các bộ phận được phủ bề mặt, chúng tôi cũng sẽ kiểm tra độ dày của lớp phủ và hiệu suất gắn của nó.
Fabmann sẽ hoàn trả chi phí khuôn dập?
Có, Fabmann sẽ hoàn trả chi phí khuôn dập nếu khối lượng đặt hàng của bạn đạt đến số lượng đã thỏa thuận và chúng tôi sẽ hoàn trả chi phí dụng cụ.
Bộ phận dập HS Code là gì?
Mã HS chung cho các bộ phận dập là 7326909000 và mã HS cho các bộ phận dập rèn hoặc các bộ phận kim loại cần chế tạo thứ cấp là 7326901900.
Đảm bảo chất lượng cho các bộ phận dập là gì?
Fabmann cung cấp bảo đảm chất lượng một năm và nó bắt đầu từ khi hàng hóa rời khỏi kho của chúng tôi. Đối với mỗi đợt giao hàng, chúng tôi cung cấp chứng chỉ vật liệu và báo cáo kiểm tra của Fabmann. Nếu bạn cần chứng chỉ 3.1, chúng tôi cũng có thể cung cấp.
Chú phổ biến: bộ phận dập, Trung Quốc, nhà sản xuất, nhà cung cấp, nhà máy, tùy chỉnh


